
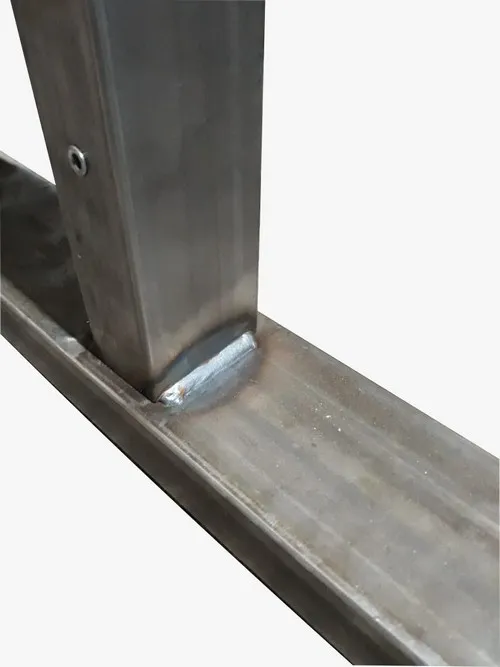
Na Metalúrgica Toscano, a prestação de serviços de soldagem acontece dentro de um fornecimento completo: cortamos a chapa a laser, dobramos, conformamos, soldamos, montamos e coordenamos o acabamento da peça ou do conjunto que o cliente contratou conosco. Trabalhamos assim desde 2001, em São Paulo, para fabricantes de máquinas, automação, eletroeletrônicos, painéis, gabinetes e equipamentos comerciais. Esta página explica cada processo de solda que usamos, em que momento ele entra no roteiro e o que precisamos saber do seu projeto para soldar com repetibilidade.
O que significa prestação de serviços de soldagem na Toscano
Soldar é unir duas ou mais partes metálicas pela fusão localizada do material, com ou sem metal de adição, formando uma junta contínua ou pontual. Em uma metalúrgica de chapa, a solda raramente é o produto final: ela é o passo que transforma peças cortadas e dobradas em uma caixa, um gabinete, um chassi, uma base ou um subconjunto pronto para receber componentes.
Por isso tratamos a prestação de serviços de soldagem como parte do roteiro de fabricação, e não como uma operação vendida separadamente. A soldagem entra como etapa da fabricação da peça ou do conjunto que produzimos; não atendemos solda de reparo, peças avulsas trazidas de outro fornecedor, serralheria ou estruturas de construção civil. A escolha tem motivo técnico: quando cortamos e dobramos a peça que vamos soldar, controlamos folgas, posicionamento e sequência, que são justamente as variáveis que mais afetam a qualidade da junta.
Processos de soldagem e quando cada um entra no conjunto
Trabalhamos com cinco processos. A escolha depende do material, da espessura, da aparência exigida na superfície e da função da junta. A tabela resume o uso típico de cada um na nossa fabricação:
| Processo | Como funciona | Onde costuma entrar |
|---|---|---|
| MIG | Arame contínuo alimentado pela tocha, protegido por gás | Bases, suportes, reforços e estruturas leves em aço carbono, quando a produtividade pesa mais que a aparência do cordão |
| TIG | Eletrodo de tungstênio não consumível, com adição manual de vareta e proteção gasosa | Inox e alumínio, cantos aparentes de gabinetes e juntas que pedem cordão fino e controle de calor |
| Laser | Feixe concentrado que funde uma faixa estreita do material | Juntas de chapa fina com pouca deformação e acabamento visual limpo, como tampas e painéis aparentes |
| Ponto | Resistência elétrica entre dois eletrodos que pressionam as chapas sobrepostas | Fixação de reforços, abas e chapas sobrepostas em caixas, chassis e bandejas |
| Capacitiva | Descarga rápida de capacitor que solda pinos e prisioneiros na chapa | Pinos roscados para fixar placas, trilhos e componentes sem furar a face visível |
Em muitos conjuntos usamos mais de um processo. Um gabinete para equipamento eletrônico pode receber solda ponto nos reforços internos, capacitiva nos prisioneiros que vão segurar a placa e TIG nos cantos que ficarão aparentes depois da pintura a pó. Definimos essa combinação na análise do desenho, antes de o pedido entrar em produção.
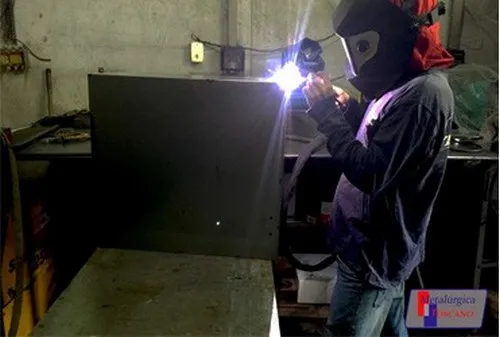
Como a soldagem se encaixa no roteiro de fabricação
A solda tem lugar definido na sequência. Soldar antes da hora pode impedir uma dobra; soldar depois pode exigir um dispositivo que ninguém previu. O fluxo padrão de um pedido com soldagem na Toscano é:
- Recebimento do desenho, projeto, amostra ou especificação, de preferência em PDF e CAD (DXF, DWG ou STEP).
- Análise técnica do conjunto: material, espessura, geometria, tipo de junta, quantidade e acabamento final.
- Proposta comercial com o escopo de fabricação, incluindo os processos de solda previstos.
- Estruturação pelo PCP, com matéria-prima e roteiro definidos, inclusive a necessidade de gabarito de soldagem.
- Corte a laser fibra das peças, seguido de dobra, conformação, estampagem, furação e roscamento quando previstos.
- Soldagem e montagem conforme o roteiro, com verificações por amostragem durante a execução.
- Beneficiamento com parceiros, como pintura a pó, zincagem ou galvanização, quando aplicável.
- Conferência individual na expedição, com atenção ao acabamento visual e aos testes de encaixe aplicáveis.
Materiais e espessuras: o que muda na hora de soldar
Soldamos aço carbono, aço inoxidável 304, 316 e 430 e alumínio, os materiais mais comuns nos conjuntos que fabricamos. Latão e cobre passam por análise especial. Como a chapa é cortada aqui, a espessura de partida segue a condição comercial atual do nosso corte a laser: aço carbono de 0,5 a 6,35 mm, inox e alumínio de 0,5 a 5 mm, latão e cobre de 0,5 a 3 mm. Fora dessas faixas, a avaliação é individual.
Cada material pede um cuidado. O inox perde aparência e resistência à corrosão se receber calor demais, por isso preferimos TIG ou laser nas faces visíveis. O alumínio conduz calor rápido e forma óxido na superfície, o que exige preparação e controle do aporte térmico. Em chapa fina de qualquer material, o maior risco é a deformação, e é aí que a sequência de pontos e o gabarito fazem diferença.
Requisitos de soldagem ABNT e AWS
Quando o desenho ou a especificação do cliente indica requisitos de soldagem segundo normas da ABNT ou da American Welding Society (AWS), avaliamos esses requisitos na análise do projeto e informamos na proposta o que conseguimos atender. Fabricamos conforme o desenho e a especificação aprovados, com as exigências de solda tratadas projeto a projeto. Se a homologação do seu fornecedor tiver requisitos específicos de documentação ou sistema de qualidade, informe na cotação para avaliarmos.
O que analisamos no desenho antes de soldar
Boa parte dos problemas de solda nasce no projeto. Na análise técnica, olhamos principalmente:
- Acesso da tocha ou do eletrodo: uma junta que funciona no desenho pode ficar sem espaço para a ferramenta depois que as abas são dobradas.
- Sequência entre dobra e solda: algumas peças precisam ser soldadas antes de uma dobra; outras, só depois, e isso muda o roteiro inteiro.
- Folgas e posicionamento: quando a geometria pede, desenvolvemos gabaritos para que todas as peças do lote sejam soldadas na mesma referência.
- Faces aparentes: o cordão precisa ficar do lado interno sempre que possível, principalmente em peças que serão pintadas ou ficarão à vista no equipamento.
- Revisão válida: um desenho sem a revisão clara, ou um DXF diferente do PDF, é uma das fontes de erro mais frequentes que encontramos.
Quando encontramos um ponto de melhoria, sugerimos a alteração antes da produção, por exemplo trocar um cordão contínuo por pontos em uma junta que não exige estanqueidade, ou redesenhar uma aba para eliminar uma solda. Essas sugestões buscam reduzir custo ou prazo sem comprometer o design, e só entram com a aprovação do cliente.
Peças e conjuntos soldados que fabricamos
A soldagem aparece em boa parte do que sai da fábrica: caixas de comando e de automação, gabinetes personalizados, carcaças para eletrônicos, nobreaks e transformadores, chassis, racks, estruturas de totens e terminais, bases, suportes, brackets, enclausuramentos e subconjuntos soldados para máquinas. Quem compra caixas metálicas pode ver como tratamos esse tipo de item na página de confecção de caixa de metal. Fornecemos a parte metálica; os componentes elétricos e eletrônicos que vão dentro do equipamento ficam com o cliente.
Quando a Toscano não é a melhor opção
Preferimos dizer antes do pedido. A Toscano provavelmente não é a escolha certa se você precisa somente de uma solda, um reparo ou uma modificação em peça existente; se a demanda é de serralheria ou de estruturas metálicas para construção civil; se a peça depende de usinagem pesada ou fundição; ou se o produto exige produção imediata, sem tempo para análise e programação. Apontar a incompatibilidade cedo poupa retrabalho para os dois lados.
Por que concentrar corte, dobra e solda no mesmo fornecedor
Quando cada etapa fica com uma empresa diferente, a peça viaja entre fornecedores, cada um mede de um jeito e ninguém responde pelo conjunto. Ao concentrar o roteiro, reduzimos movimentações e pontos de comunicação, mantemos o histórico das peças recorrentes e conferimos a revisão do desenho a cada novo pedido. Entre 2023 e 2026, 64% dos 202 clientes da carteira analisada voltaram a comprar. Para entender o que esperar de uma metalúrgica que solda dentro da fabricação, veja os critérios para escolher uma empresa de solda industrial. Se a sua operação fica na capital, a página do serviço de solda em SP detalha atendimento e logística local.
Para orçar a prestação de serviços de soldagem dentro da fabricação da sua peça, reúna o desenho, o material, a quantidade e o acabamento desejado. Envie seu desenho para a Metalúrgica Toscano e receba o primeiro retorno normalmente no mesmo dia útil ou em até 1 dia útil.